





Proses teknologi NCVM
 Jan 16, 2019|
IKS PVD, pembuatan mesin pelapis Vakum dari China, kontak dengan kami sekarang, iks.pvd@foxmail.com
Teknologi Electroplating, sebagai semacam teknologi finishing fungsional, telah banyak digunakan dalam produk elektronik karena ketahanan aus yang sangat baik, ketahanan korosi, ketebalan lapisan yang seragam, dan kepadatan yang tinggi. Dengan pesatnya perkembangan industri elektronik, kebutuhan akan teknologi elektroplating semakin tinggi. NCVM, sebagai proses perawatan permukaan yang sangat baik, memiliki keunggulan yang tidak dimiliki proses lain. Ini banyak digunakan dalam produk elektronik. Ada banyak bagian yang menggunakan proses NCVM di ponsel.
1. Apa itu NCVM
NCVM adalah bahasa Inggris Metalized vakum non-konduktif, juga disebut teknologi pelapisan diskontinyu atau non-konduktif, adalah jenis pelapisan vakum umum teknologi tinggi dan baru. Pelapisan vakum, disebut VM, adalah singkatan dari metalization vakum. Ini mengacu pada bahan logam dalam kondisi vakum, penggunaan bahan kimia, fisik dan cara spesifik lainnya dari konversi organik, sehingga logam menjadi partikel, pengendapan atau adsorpsi pada permukaan bahan plastik, membentuk film, yang kita sebut lapisan film. Elektroplating vakum non-konduktif, juga dikenal sebagai NCVM, teknologi pengolahannya lebih tinggi daripada elektroplating vakum biasa, dan proses pengolahannya jauh lebih rumit daripada proses biasa.
2. Proses teknologi NCVM
Diagram skematik berikut adalah gambar aktual dari aliran proses NCVM:
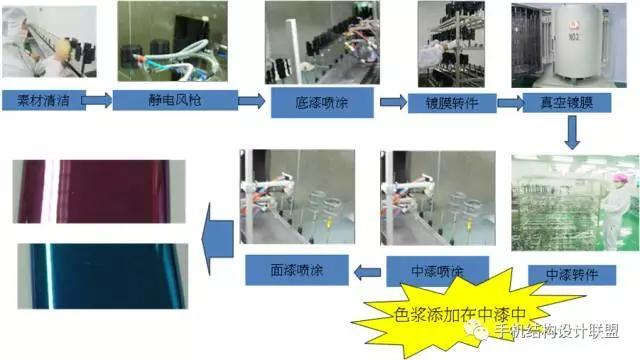
Diagram membran adalah sebagai berikut:

Dalam banyak kasus, untuk meningkatkan daya rekat cat bawah dan tengah dan meningkatkan ketahanan produk terhadap perebusan air, banyak pabrik menggunakan lapisan primer pada lapisan pelapis (ketebalan 1-2um);
3. Masalah umum pelapisan dan analisis penyebab
1). Lapisannya kuning atau biru
Kualitas bahan pelapis terlalu kuning, terlalu sedikit akan berwarna biru. Selain itu, jika tungku pelapis vakum buruk dalam sesak udara, atau pengukur vakum tidak normal, tingkat vakum dalam ruang tungku tidak cukup, yang akan menyebabkan lapisan biru secara keseluruhan;
2). Lebih sedikit pelapisan
Ketika pelapisan, jarak penempatan lapisan produk terlalu kecil akan menyebabkan lebih sedikit pelapisan di bagian atas dan bawah produk, perlu meningkatkan jarak lapisan dengan menambahkan selongsong antara dua lapisan untuk meningkatkan; Beberapa produk adalah struktur yang lebih kompleks, menyebabkan beberapa bagian dari sumber penguapan kembali kurang plating, umumnya dengan mengurangi kepadatan penempatan produk untuk meningkatkan;
3). Uji tekanan dari lapisan pelapisan
Lapisan coating terlalu tebal sehingga menghasilkan film resistensi kecil, tes dilakukan. Secara umum, kita perlu mengurangi kualitas bahan pelapis, mengurangi ketebalan lapisan pelapis untuk meningkatkan ketahanannya. Dalam kondisi produksi normal, akan ada kemungkinan yang sangat kecil dari uji tekanan NG, melalui mesin pelapis untuk dua vakum tanpa beban dapat menyelesaikan abnormal; Oleh karena itu, dalam proses pemeriksaan dan produksi, perlu untuk menguji tekanan menahan masing-masing produk tungku, dan persyaratan harus minimal 30KV tanpa kerusakan
4). Pelapisan permukaan setelah kabut
Kurangnya energi curing UV primer luster non-logam menghasilkan curing primer UV yang tidak lengkap, yang dapat ditingkatkan dengan meningkatkan energi primer. Beberapa struktur besar atau kompleks dari permukaan perlu memperhatikan untuk menyesuaikan Sudut dan jarak UV, dll. Untuk memastikan bahwa permukaan semprotan dapat cukup diradiasi sinar UV, jika beberapa bagian iradiasi akan menyebabkan kabut, tidak ada fenomena kilau logam ;
4. Desain struktur NCVM
1 ) . Bahan material umumnya PC atau PC + GF (10%), hindari PA + GF; Terutama karena kekerasan tinggi bahan PA + GF, polaritas permukaan kecil, tidak kondusif untuk adhesi cat;
2 ) . Tekstur permukaan material: permukaan produk harus halus, dan highlight adalah fitur dekoratif NCVM.
3 ). Komponen NCVM tidak terbuat dari bahan logam. Pertama, NCVM diadopsi untuk kunci logam, yang berulang dan boros dalam teknologi.
4 ) . Bahan cangkang utama dari NCVM harus dibuat, yang ujung dan sudutnya paling tidak harus R0.5, produk dekoratif harus paling sedikit R0.3, dan lebarnya harus setidaknya 1.2mm, untuk memastikan getaran dan uji keausan dari seluruh mesin;
5 ) . Bagian permukaan PL harus terbalik R0.1 atau melakukan ekstensi lurus 0,2 untuk menghindari masalah tepi gigi yang disebabkan oleh sudut tajam;
6 ) . Sudut R dari kontur lebih besar dari 0,3 (disarankan 0,4-0,5);
7 ) . Cobalah untuk menghindari ketebalan lem yang terus menerus;
8 ) . Warna NCVM seharusnya tidak terlalu gelap. Jika proporsi bubur pigmen yang ditambahkan lebih dari 3%, ada risiko mendidih dan berbusa, dan kehilangan 100 gram.
9 ) . NCVM untuk bidang besar, tepi lubang dan lokasi sudut kanan akan memiliki masalah akumulasi minyak, jadi cobalah untuk tidak menggunakannya.